



测量臂
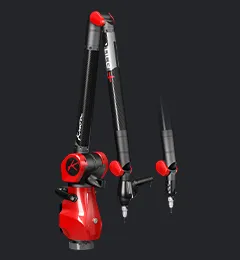
OnyxAce扫描臂
Onyx ANEMOOnyx SkylineAce Skyline
从铝合金铸件到球墨铸铁壳体和模具,高效的生产流程仍然是制造商实现复杂零部件大规模生产的关键。然而,确保几何精度和稳定的产品质量仍然是一项重大挑战。
便携式 3D 测量解决方案,包括测量臂和激光扫描仪,可帮助制造商加快检测流程、加强质量控制,并最大限度地提高投资回报率。
与使用稳定原材料制造的机加工零部件不同,铸件在整个生产周期中会经历多种物理和热力学变化。
熔融材料填充模具、冷却、凝固、脱模、机加工以及最终装配等各个阶段,都可能产生几何偏差和表面异常。
这些问题往往只有到加工或装配阶段才被发现,从而显著增加运营成本。
在凝固过程中,铸件会自然产生尺寸变化。不均匀的冷却速度、不同的壁厚以及复杂的几何形状都可能导致收缩,并影响零件的最终形状。 常见缺陷包括:
即使是轻微的偏差,也可能导致零件超出公差范围,从而引发机加工困难、装配问题和返工增加。
模具和冲模在生产过程中持续受到热循环和机械应力等重复载荷的影响,随着时间推移可能对工装造成显著影响。 边缘变圆、型腔扩大以及表面质量下降,都是生产过程中面临的主要问题。
由于工装磨损是逐渐发展的,质量团队可能无法立即发现其对零件功能的影响。
因此,对工装进行定期监测是现代铸造企业预防性质量保证的重要组成部分,这有助于及时发现潜在问题,避免不合格品在整批产品中不断累积。
在许多工艺中,内部空腔由放置在模具内部的砂芯或陶瓷芯形成。然而,搬运、模具闭合力、热膨胀以及工艺波动等因素都可能导致型芯在生产过程中发生偏移。
其后果可能包括:
由于许多关键表面部分或完全无法接触,型芯偏移仍然是传统设备和方法最难检测的缺陷之一。
大多数大型铸件都需要进行额外的机加工,以获得最终的物理几何特征。这些加工操作的精度很大程度上取决于原始铸件的特性和完整性。
如果工件存在过大的偏差,机加工过程中可能出现:
在汽车、航空航天等高度重视精度的行业中,即使是轻微的不符合要求,也可能影响装配并扰乱供应链。
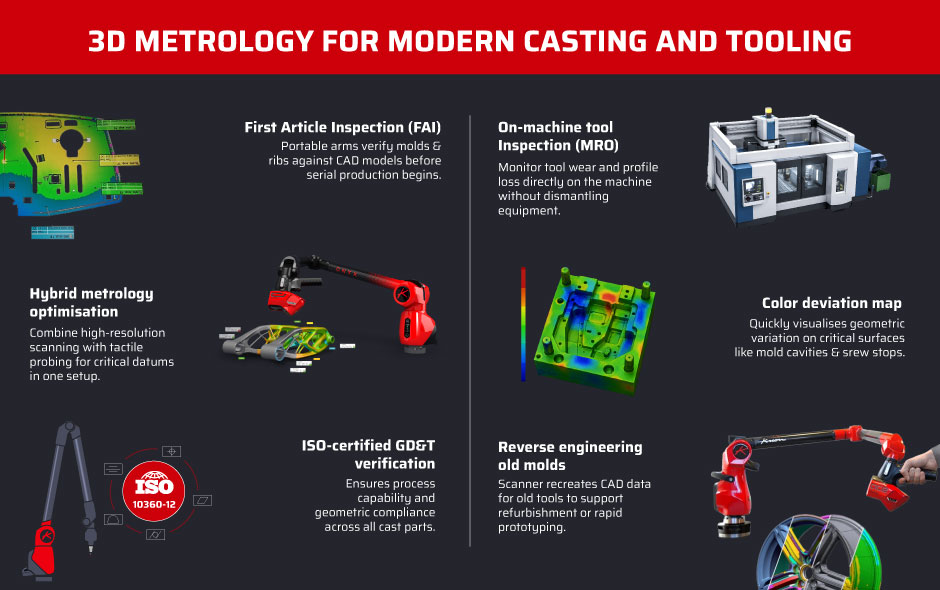
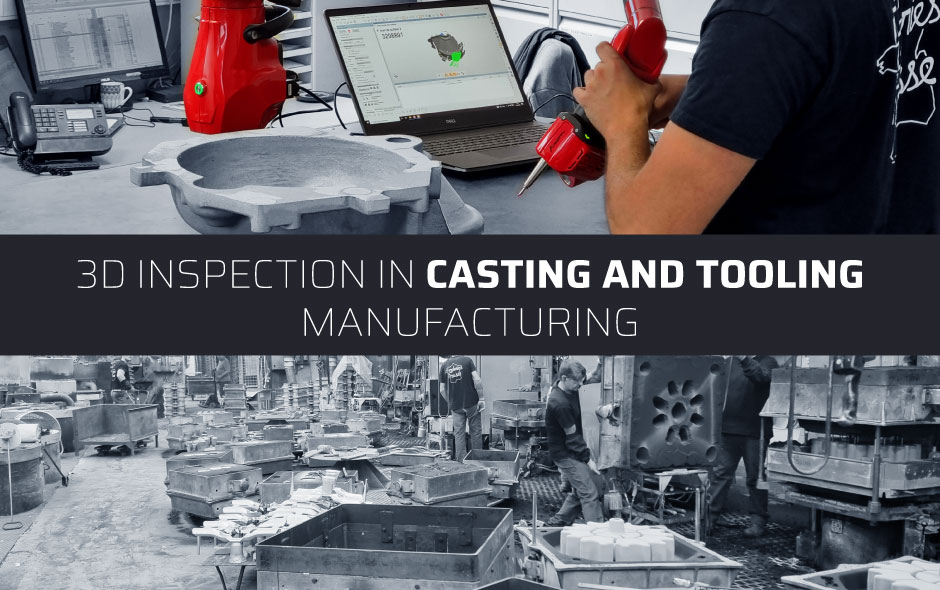
Onyx等测量臂可以在批量生产开始之前,验证首件产品(模具、长型芯销、加强筋、加强板以及型腔几何结构)是否与 CAD 模型一致。
按照ISO 10360-12标准进行验证的测量臂,可执行精确、全面的 GD&T 检测,确保过程能力,并验证各类铸造材料的符合性。
借助 3D 计量系统,工业领域专家可以快速生成准确的合规性评估报告,并确认客户要求是否得到满足。
高分辨率扫描能够帮助技术人员观察铸件和工装表面的细微特征,而接触式测量则用于验证关键基准、连接部位和高精度几何特征。 混合式计量解决方案可以在同一套系统中结合两种测量方式,无需使用多个测量设备。
这种灵活性能够通过优化模具设计以及浇注和补缩系统,提高整体工艺效率和重复性。
便携式三坐标测量机可以让铸造厂商直接在设备上检测工装,无需拆卸工装,也无需将其运送至计量实验室。
通过测量和颜色偏差映射,可以快速观察工装关键表面的几何变化,例如冲压螺钉挡块、模具型腔以及其他功能性几何结构。
这些检测能够帮助制造商监测工装在多个生产周期中的磨损情况,并识别可能影响铸件的变形、扭曲或轮廓变化。由此可以更早采取纠正措施,保持铸件质量的一致性并减少计划外停机。
一些工装长期很少用于生产,可能已经没有完整或最新的 CAD 文档。当客户提出新的生产需求时,通常需要重新制造模具。
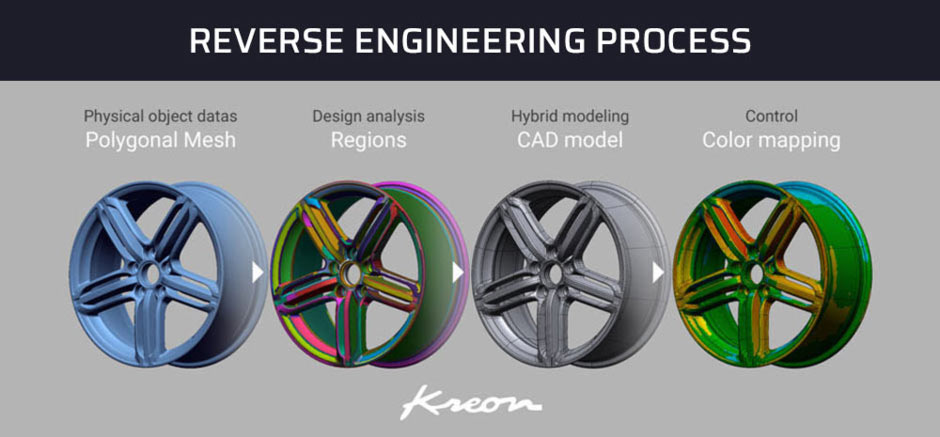
工业扫描仪为旧模具的逆向工程提供了高效解决方案,可支持其修复、重新设计或替换。
在快速原型制造过程中,逆向工程同样对设计和研发团队具有重要价值。研究人员无需从零开始重新设计原型,而是可以手动修改零件的 3D 扫描数据,以重建 CAD 模型。
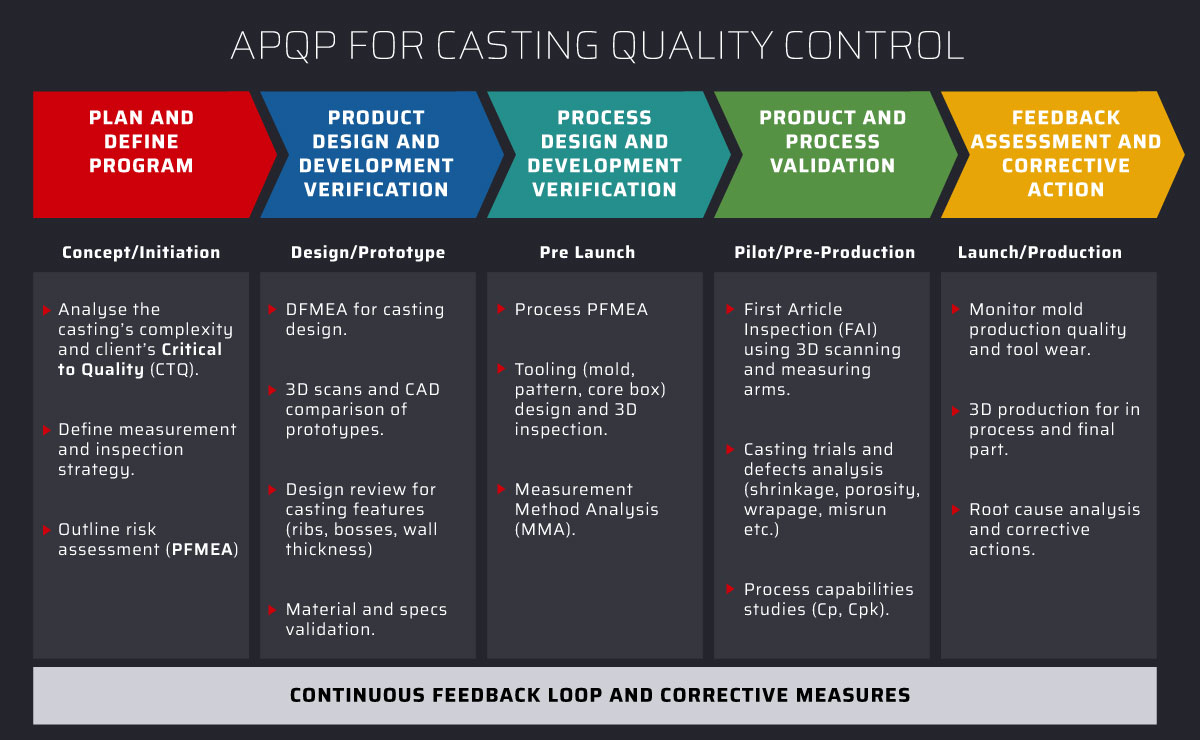
高级产品质量策划(APQP)能够在生产流程的早期阶段就融入灵活性,而不是等到装配线后期才发现缺陷。
通过建立完善的流程规划、选择合适的数据采集工具、开展风险分析并进行尺寸评估,铸造厂能够减少生产过程中的尺寸偏差,确保产品一次就达到质量要求。
持续反馈同样在 APQP 中发挥着重要作用,有助于在整个产品生命周期内不断提升铸造工艺能力。
法国铝合金铸造企业 Fonderies Fraisse 发现,仅依靠传统方法已无法满足现代铸造生产对灵活性和速度的要求。
为了增强检测能力,该企业投资了一套 Kreon Ace 7 轴 2.5 米测量臂,配备 Skyline Wide 3D 扫描仪。该计量解决方案使公司能够直接在生产现场检测尺寸在 100 mm 至 700 mm 之间的零部件。
主要成果:
现代铸造企业需要生产越来越复杂的铸件,同时满足更严格的公差、更短的交付周期以及不断提高的客户要求。
便携式 3D 计量解决方案为制造商提供了所需的灵活性,使其能够直接在生产现场检测工装和成品铸件,从而更快做出决策并最大限度地加强过程控制。
从首件检测和 APQP,到逆向工程和预预测性维护,3D 测量已经成为一项战略性投资,帮助生产企业减少报废、提升产品性能并提高投资回报率。


