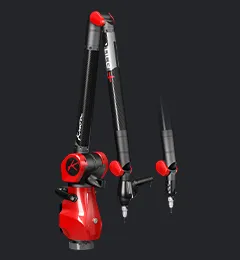




Bras de mesure
OnyxAceBras de mesure
avec scanners 3D
Onyx ANEMOOnyx SkylineAce Skylineavec scanners 3D

Des pièces moulées en aluminium aux carters et pièces moulées en fonte ductile, l'efficacité des processus de production reste un élément clé permettant aux fabricants de produire des pièces complexes à grande échelle. Cependant, garantir la précision géométrique et une qualité constante reste un défi majeur.
Les solutions de mesure 3D portables, notamment les bras de mesure et les scanners laser, aident les fabricants à accélérer les contrôles, à renforcer les processus de contrôle et à optimiser le retour sur investissement.
Contrairement aux composants usinés fabriqués à partir de matières premières stables, les pièces moulées subissent de multiples transformations physiques et thermiques tout au long du cycle de production.
Le remplissage du moule par le métal en fusion, le refroidissement, la solidification, le démoulage, l’usinage et l’assemblage final sont autant d’étapes susceptibles d’introduire des variations géométriques et des anomalies de surface.
Celles-ci restent souvent inaperçues jusqu’à l’usinage ou l’assemblage, ce qui augmente considérablement les coûts opérationnels.
Lors de la solidification, les pièces moulées subissent naturellement des variations dimensionnelles. Des vitesses de refroidissement inégales, des épaisseurs de paroi variables et des géométries complexes peuvent provoquer un retrait et affecter la forme finale du composant. Parmi les imperfections courantes :
Même de légères variations peuvent entraîner des pièces hors tolérance, provoquant des difficultés d’usinage, des problèmes d’assemblage et une augmentation des reprises.
Les moules et matrices sont continuellement soumis à des sollicitations répétées liées à la fabrication, telles que des cycles thermiques ou des contraintes mécaniques, ce qui peut avoir un impact important sur les outillages au fil du temps. L’arrondissement des arêtes, l’agrandissement des cavités et la dégradation de l’état de surface constituent des difficultés majeures au cours des cycles de production.
Comme l’usure des outillages se développe progressivement, l’équipe qualité peut ne pas détecter immédiatement son impact sur la fonctionnalité des pièces.
Par conséquent, le suivi régulier des outillages constitue donc un élément essentiel de l’assurance qualité préventive dans les fonderies modernes, permettant d’éviter les non-conformités susceptibles de se multiplier sur des lots entiers.
Dans de nombreux procédés, les cavités internes sont formées à l’aide de noyaux en sable ou en céramique positionnés à l’intérieur du moule. Cependant, des facteurs tels que la manutention, les forces de fermeture du moule, la dilatation thermique et les variations du procédé peuvent entraîner le déplacement des noyaux pendant la production.
Les conséquences peuvent notamment être :
Le décalage des noyaux reste l’un des défauts les plus difficiles à identifier avec les équipements et méthodes traditionnels, car de nombreuses surfaces critiques sont partiellement ou totalement inaccessibles.
La plupart des pièces moulées de grande taille nécessitent des opérations d’usinage complémentaires afin d’obtenir leurs géométries physiques finales. La précision de ces opérations dépend fortement des caractéristiques et de l’intégrité de la pièce moulée d’origine.
Si la pièce présente des variations excessives, les opérations d’usinage peuvent se heurter aux problèmes suivants :
Dans les secteurs où la précision est essentielle, tels que l’automobile et l’aéronautique, même des non-conformités minimes peuvent affecter l’assemblage et perturber la chaîne d’approvisionnement.
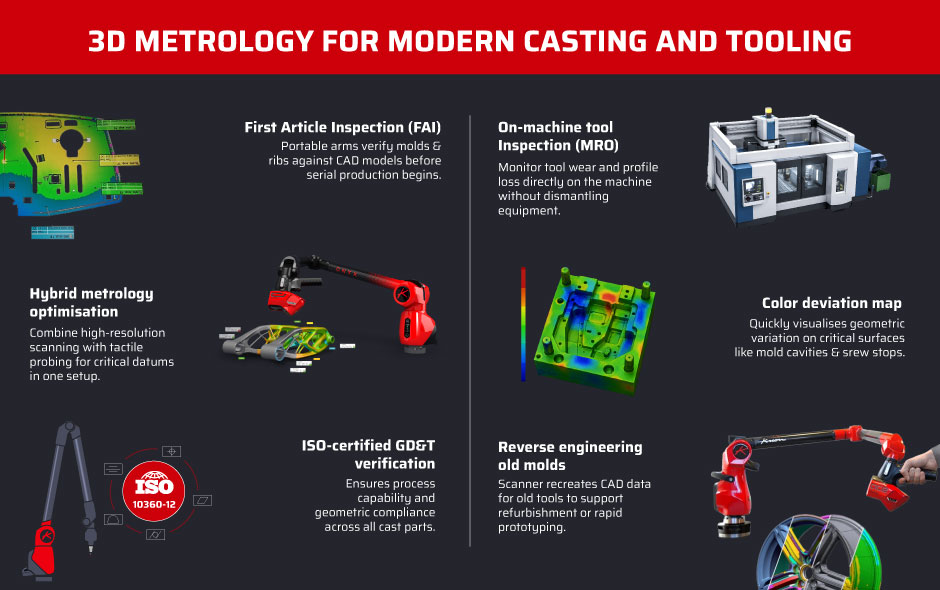
Les bras de mesure, tels que le bras Onyx, permettent de vérifier que le premier article produit (moules, longues broches de noyaux, nervures, renforts et géométries de cavités) est conforme aux modèles CAO avant le début de la production en série.
Les bras de mesure validés conformément à la norme ISO 10360-12 sont conçus pour réaliser des vérifications GD&T précises et complètes, garantir la capabilité du processus et confirmer la conformité pour tous types de matériaux moulés.
Grâce aux systèmes de métrologie 3D, les experts industriels peuvent générer rapidement des rapports précis d’évaluation de conformité et vérifier le respect des exigences des clients.
Les scans haute résolution permettent aux techniciens de visualiser les détails fins à la surface des pièces moulées et des outillages, tandis que le palpage tactile vérifie les références critiques, les jonctions et les géométries de haute précision. Une solution de métrologie hybride combine ces deux méthodes sur un même équipement, éliminant ainsi la nécessité de recourir à plusieurs outils de mesure.
Cette flexibilité permet d’améliorer l’efficacité globale des processus ainsi que leur répétabilité, par l’optimisation de la conception des moules, des systèmes d’alimentation et de coulée.
Les MMT portables permettent aux fondeurs d’inspecter les outillages directement sur la machine, sans démonter l’outil ni le transporter dans un laboratoire de métrologie.
La mesure et la cartographie couleur des écarts aident à visualiser rapidement les variations géométriques sur les surfaces critiques des outillages, telles que les butées de vis d’emboutissage, les cavités de moules et d’autres géométries fonctionnelles.
Ces contrôles permettent de surveiller l’évolution de l’usure au fil des cycles de production et de détecter les déformations, torsions ou pertes de profil susceptibles d’affecter les pièces moulées. Les fabricants peuvent ainsi intervenir plus tôt, maintenir une qualité constante et réduire les arrêts imprévus.
Certains outillages sont rarement utilisés sur une longue période et peuvent ne plus disposer d’une documentation CAO complète ou à jour. Lorsqu’un client demande une nouvelle production, il est souvent nécessaire de fabriquer un nouveau moule.
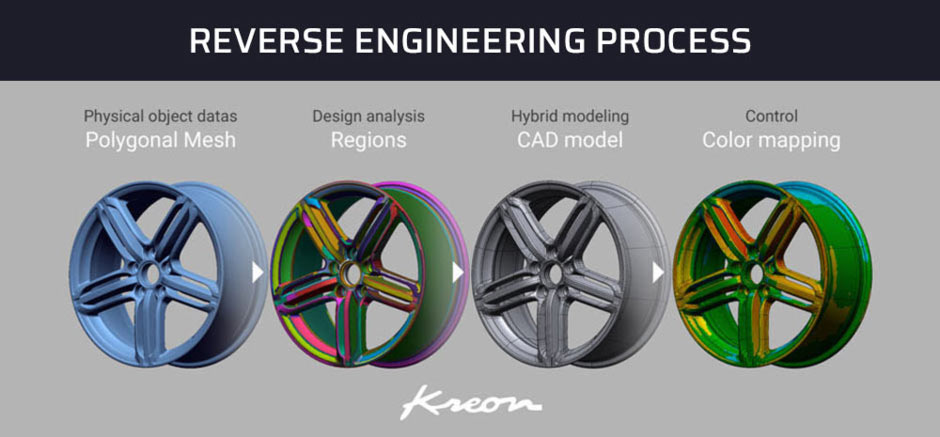
Les scanners industriels offrent une solution efficace pour réaliser la rétroconception d’anciens moules, afin de permettre leur remise en état, leur reconception ou leur remplacement.
La rétroconception est également précieuse pour les équipes de conception et de R&D lors du prototypage rapide. Plutôt que de reconcevoir les prototypes à partir de zéro, les chercheurs peuvent modifier manuellement le scan 3D d’une pièce afin de reconstruire leur modèle CAO.
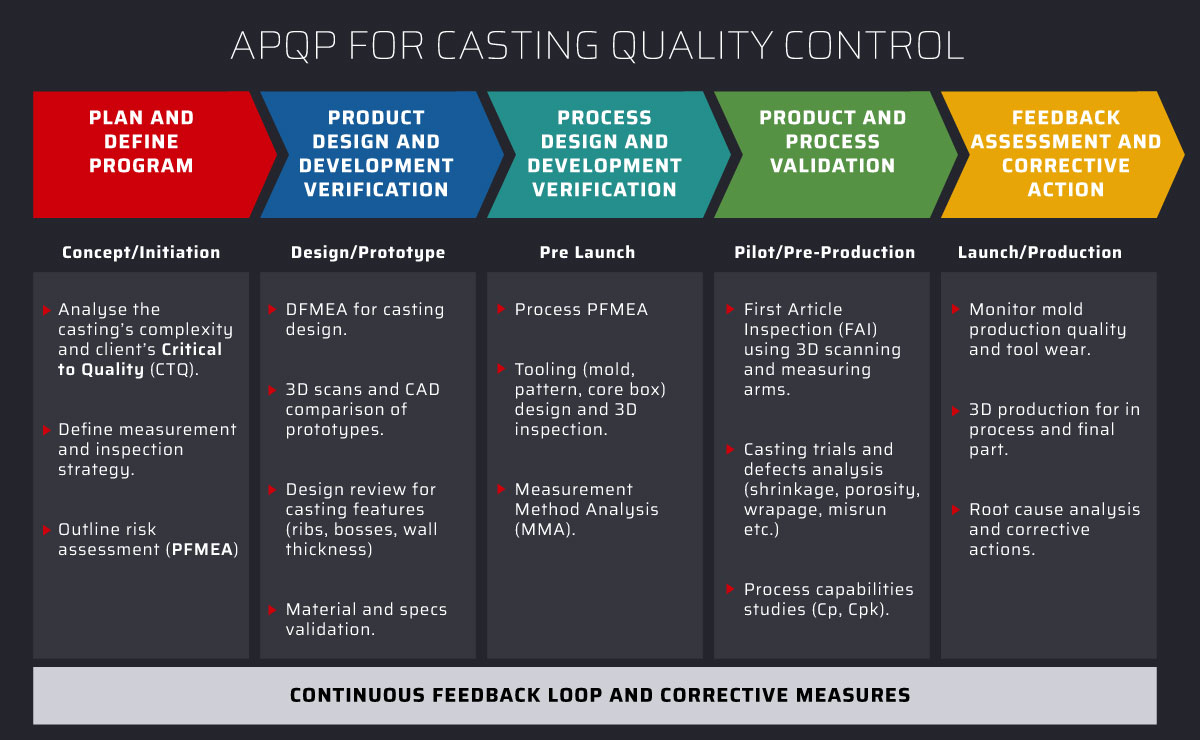
La planification avancée de la qualité du produit (APQP) permet d’intégrer l’agilité dans le processus de production dès les premières étapes, plutôt que de détecter les défauts plus tard sur la ligne d’assemblage.
En intégrant une planification robuste des processus, en sélectionnant les outils d’acquisition appropriés, en réalisant des analyses de risques et en procédant à des évaluations dimensionnelles, les entreprises de fonderies peuvent limiter les dérives et obtenir la meilleure qualité dès la première pièce.
Un retour d’information continu joue également un rôle important dans l’APQP, en améliorant la capabilité des processus de moulage tout au long du cycle de vie du produit.
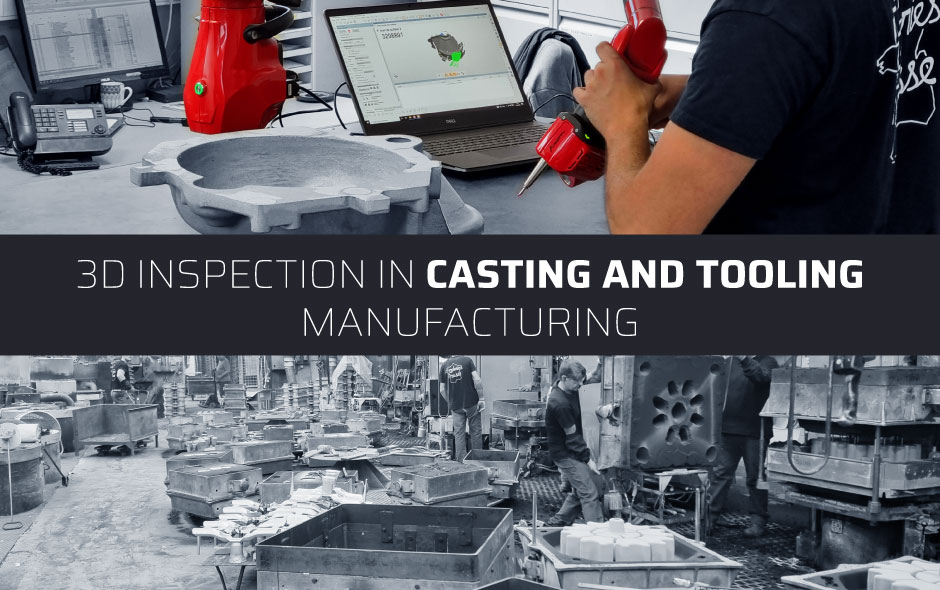
Les Fonderies Fraisse, entreprise française spécialisée dans la fonderie d’alliages d’aluminium, a constaté que ses méthodes conventionnelles ne permettaient plus, à elles seules, de répondre aux exigences de flexibilité et de rapidité des opérations d’une fonderie moderne.
Pour renforcer ses capacités, l’entreprise a investi dans un bras de mesure Kreon Ace 7 axes de 2,5 m équipé du scanner 3D Skyline Wide. Cette solution de métrologie permet d’inspecter directement dans l’atelier des composants de 100 mm à 700 mm.
Principaux résultats :
Découvrez l'étude de cas complète ici.
Les fonderies modernes doivent produire des pièces moulées toujours plus complexes tout en respectant des tolérances plus strictes, des délais plus courts et des exigences clients plus élevées.
Les solutions de métrologie 3D portables offrent aux fabricants la flexibilité nécessaire pour inspecter les outillages et les pièces moulées finies directement dans l’atelier, permettant ainsi de prendre des décisions plus rapidement et de maximiser le contrôle des processus.
De l’inspection de la première pièce et de l’APQP, à la rétroconception et à la maintenance prédictive, la mesure 3D est devenue un investissement stratégique permettant aux sites de production de réduire les rebuts, d’améliorer les performances des produits et d’accélérer leur retour sur investissement.


