แขนวัดระยะ
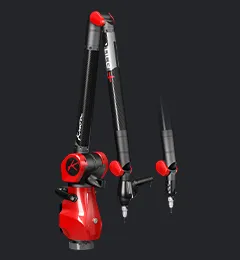
OnyxAceแขนวัดระยะ
ด้วยเครื่องสแกน 3 มิติ
Onyx ANEMOOnyx SkylineAce Skylineด้วยเครื่องสแกน 3 มิติ





ตั้งแต่ชิ้นส่วนหล่อจากอลูมิเนียมไปจนถึงตัวเรือนและชิ้นส่วนหล่อจากเหล็กดัดตัวได้ กระบวนการผลิตที่มีประสิทธิภาพยังคงเป็นปัจจัยสำคัญสำหรับผู้ผลิตในการผลิตชิ้นส่วนที่ซับซ้อนในปริมาณมาก อย่างไรก็ตาม การรับประกันความแม่นยำทางเรขาคณิตและคุณภาพที่สม่ำเสมอ ยังคงเป็นความท้าทายหลัก
โซลูชันการวัด 3D แบบพกพา ซึ่งรวมถึงแขนวัดและเครื่องสแกนเลเซอร์ ช่วยผู้ผลิตในการเร่งกระบวนการตรวจสอบ เสริมความแข็งแกร่งให้กับกระบวนการควบคุม และเพิ่มผลตอบแทนจากการลงทุน (ROI) ให้สูงสุด
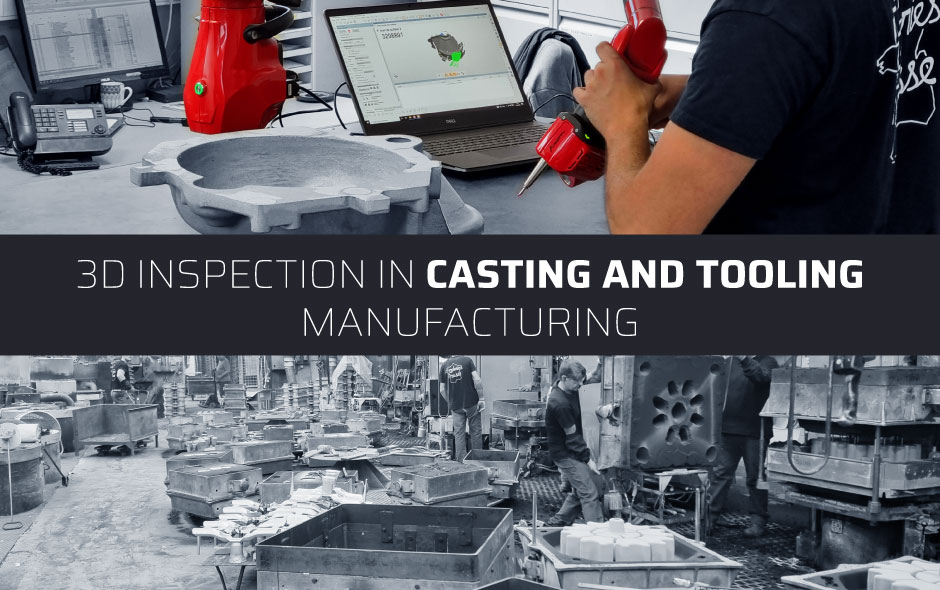
ต่างจากชิ้นส่วนที่ผลิตด้วยเครื่องกลึงจากวัตถุดิบที่มีคุณสมบัติคงที่ ชิ้นส่วนที่หล่อและขึ้นรูปจะผ่านกระบวนการเปลี่ยนแปลงทางกายภาพและทางความร้อนหลายขั้นตอนตลอดวงจรการผลิต
วัสดุที่หลอมเหลวไหลเข้าไปในช่องแม่พิมพ์ การเย็นตัว การแข็งตัว การนำชิ้นงานออกมา การกลึง และการประกอบขั้นสุดท้าย — ทุกขั้นตอนอาจก่อให้เกิดความคลาดเคลื่อนทางรูปทรงและความผิดปกติของพื้นผิว
ปัญหาเหล่านี้มักไม่ถูกตรวจพบจนกระทั่งขั้นตอนการกลึงหรือการประกอบ ซึ่งทำให้ค่าใช้จ่ายในการดำเนินงานเพิ่มขึ้นอย่างมีนัยสำคัญ
ระหว่างกระบวนการแข็งตัว ชิ้นส่วนที่หล่อจะเกิดการเปลี่ยนแปลงขนาดตามธรรมชาติ อัตราการเย็นตัวที่ไม่สม่ำเสมอ ความหนาของผนังที่ต่างกัน และรูปทรงที่ซับซ้อน อาจก่อให้เกิดการหดตัว ซึ่งส่งผลต่อรูปทรงสุดท้ายของชิ้นส่วน ข้อบกพร่องที่พบบ่อย ได้แก่:
แม้ความไม่สม่ำเสมอของข้อบกพร่องเล็กน้อยก็อาจทำให้ชิ้นส่วนอยู่นอกขอบเขตความทนทาน ซึ่งส่งผลให้เกิดความยากลำบากในการกลึง ปัญหาในการประกอบ และต้องทำงานแก้ไขซ้ำมากขึ้น
แม่พิมพ์และแม่พิมพ์ตัดต้องเผชิญกับวงจรความร้อน ความเครียดทางกล และแรงจากการผลิตที่ซ้ำไปซ้ำมาอย่างต่อเนื่อง ซึ่งส่งผลให้แม่พิมพ์ตัดได้รับความเสียหายอย่างรุนแรงตามเวลาที่ผ่านไป ขอบที่กลมขึ้น ช่องแม่พิมพ์ที่ขยายตัว และพื้นผิวที่เสื่อมสภาพ เป็นปัญหาหลักในระหว่างวงจรการผลิต
เนื่องจากการสึกหรอของเครื่องมือเกิดขึ้นอย่างค่อยเป็นค่อยไป ทีมควบคุมคุณภาพอาจไม่สามารถตรวจพบผลกระทบต่อประสิทธิภาพการทำงานของชิ้นส่วนได้ทันที
ดังนั้น การติดตามตรวจสอบอย่างสม่ำเสมอของโปรไฟล์ส่วนประกอบ จึงเป็นองค์ประกอบสำคัญในการประกันคุณภาพเชิงป้องกันในโรงงานหล่อสมัยใหม่ ซึ่งช่วยป้องกันการไม่สอดคล้องมาตรฐานที่อาจสะสมไปทั่วทั้งล็อตการผลิต
ในกระบวนการผลิตหลายประเภท ช่องว่างภายในถูกสร้างขึ้นโดยแกนทรายหรือแกนเซรามิกที่วางอยู่ภายในแม่พิมพ์ อย่างไรก็ตาม ปัจจัยต่าง ๆ เช่น การจัดการ แรงปิดแม่พิมพ์ การขยายตัวทางความร้อน และความแปรปรวนของกระบวนการ อาจทำให้แกนเกิดการเคลื่อนที่ระหว่างการผลิต
ผลที่อาจเกิดขึ้นได้ ได้แก่:
การเบี่ยงเบนแกนยังคงเป็นหนึ่งในข้อบกพร่องที่ตรวจพบได้ยากที่สุดด้วยอุปกรณ์และวิธีการแบบดั้งเดิม เนื่องจากลักษณะสำคัญหลายประการไม่สามารถเข้าถึงได้บางส่วนหรือทั้งหมด
ผลิตภัณฑ์หล่อขนาดใหญ่ส่วนใหญ่จำเป็นต้องผ่านกระบวนการกลึงขั้นที่สองเพื่อให้ได้ลักษณะทางกายภาพตามที่ต้องการ ความแม่นยำของกระบวนการเหล่านี้ขึ้นอยู่กับคุณสมบัติและความสมบูรณ์ของชิ้นงานหล่อต้นแบบเป็นอย่างมาก
หากชิ้นงานมีความแปรปรวนมากเกินไป กระบวนการกลึงอาจพบปัญหาดังต่อไปนี้:
ในอุตสาหกรรมที่เน้นความแม่นยำ เช่น อุตสาหกรรมยานยนต์และอุตสาหกรรมการบินและอวกาศ แม้แต่ความไม่สอดคล้องที่เล็กน้อยก็อาจส่งผลต่อการประกอบและก่อให้เกิดความขัดข้องในห่วงโซ่อุปทาน
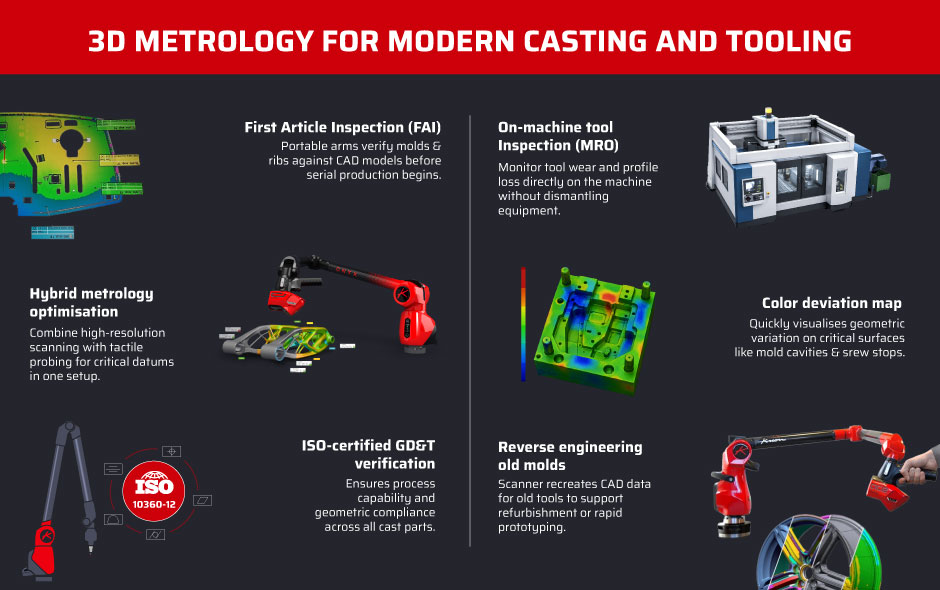
แขนวัด เช่น Onyx ตรวจสอบให้แน่ใจว่าชิ้นงานแรกที่ผลิตออกมา (แม่พิมพ์, พินแกนยาว, ริบ, กัสเซต และรูปทรงของช่องแม่พิมพ์) สอดคล้องกับแบบ CAD ก่อนที่จะเริ่มการผลิตแบบต่อเนื่อง
แขนวัดที่ได้รับการรับรองตามมาตรฐานISO 10360-12ได้รับการออกแบบมาเพื่อดำเนินการตรวจสอบ GD&T อย่างแม่นยำและครบถ้วน รับรองความสามารถของกระบวนการ และยืนยันความสอดคล้องตามมาตรฐานสำหรับวัสดุหล่อทุกประเภท
ด้วยการใช้ระบบวัดผล 3D ผู้เชี่ยวชาญด้านอุตสาหกรรมสามารถสร้างรายงานการประเมินความสอดคล้องที่แม่นยำได้อย่างรวดเร็ว และตรวจสอบว่าผลิตภัณฑ์เป็นไปตามข้อกำหนดของลูกค้า
การสแกนความละเอียดสูงช่วยให้ช่างเทคนิคสามารถมองเห็นรายละเอียดที่ละเอียดบนพื้นผิวของชิ้นส่วนที่หล่อและเครื่องมือได้ ส่วนการวัดด้วยหัววัดสัมผัสช่วยตรวจสอบจุดอ้างอิงสำคัญ จุดต่อ และคุณสมบัติที่ต้องการความแม่นยำสูง โซลูชันการวัดแบบไฮบริดรวมทั้งสองวิธีไว้ในระบบเดียว ทำให้ไม่จำเป็นต้องใช้เครื่องมือวัดหลายชนิด
ความยืดหยุ่นนี้ทำให้กระบวนการโดยรวมมีประสิทธิภาพและสามารถทำซ้ำได้ โดยการปรับปรุงการออกแบบแม่พิมพ์ ระบบช่องเท และระบบป้อนวัสดุ
เครื่องวัดพิกัดแบบพกพา (CMM) ช่วยให้โรงงานหล่อสามารถตรวจสอบเครื่องมือได้โดยตรงบนเครื่อง โดยไม่ต้องถอดเครื่องมือออกหรือนำมันไปยังห้องปฏิบัติการวัดผล
การวัดและการสร้างแผนที่ความคลาดเคลื่อนของสีช่วยให้สามารถมองเห็นความแปรผันทางเรขาคณิตบนพื้นผิวเครื่องมือที่สำคัญได้อย่างรวดเร็ว รวมถึงจุดหยุดสกรูในการปั๊มขึ้นรูป ช่องแม่พิมพ์ และคุณสมบัติการทำงานอื่น ๆ
การตรวจสอบเหล่านี้ช่วยให้ผู้ผลิตสามารถติดตามการสึกหรอในระหว่างรอบการผลิตที่ซ้ำไปซ้ำมา และตรวจพบการเปลี่ยนรูป การบิดตัว หรือการสูญเสียรูปทรง ซึ่งอาจส่งผลต่อชิ้นงานหล่อที่ได้ ซึ่งช่วยให้สามารถดำเนินการแก้ไขได้ตั้งแต่เนิ่นๆ เพื่อรักษาคุณภาพชิ้นงานหล่อให้คงที่ และลดเวลาหยุดทำงานที่ไม่คาดคิด
เครื่องมือบางชนิดมักไม่ค่อยถูกใช้ในการผลิตเป็นระยะเวลานาน และอาจไม่มีเอกสาร CAD ที่ครบถ้วนหรืออัปเดตแล้ว ในหลายกรณี จึงจำเป็นต้องทำแม่พิมพ์ใหม่เมื่อลูกค้าขอผลิตสินค้า
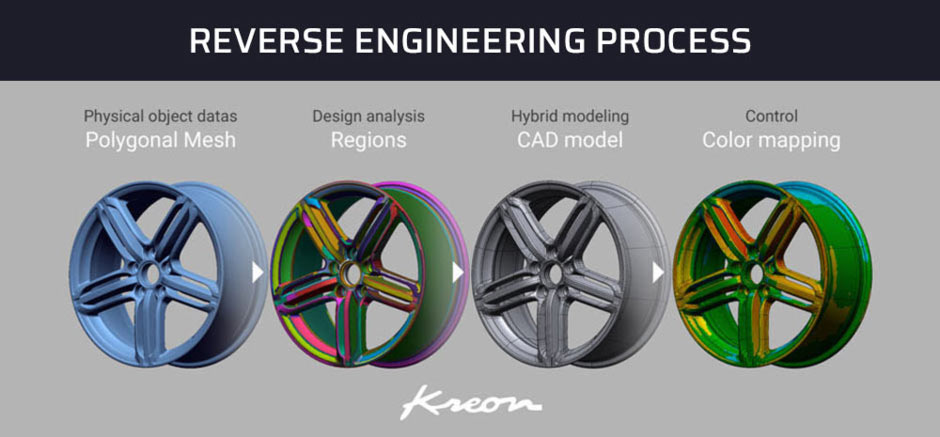
เครื่องสแกนอุตสาหกรรมเป็นโซลูชันที่มีประสิทธิภาพสำหรับการวิเคราะห์ย้อนกลับแม่พิมพ์เก่า เพื่อสนับสนุนการปรับปรุงซ่อมแซม การออกแบบใหม่ หรือการเปลี่ยนใหม่
การวิศวกรรมย้อนกลับยังมีประโยชน์ต่อทีมออกแบบและทีมวิจัยและพัฒนาในช่วงการสร้างต้นแบบอย่างรวดเร็ว แทนที่จะต้องออกแบบต้นแบบใหม่ตั้งแต่ต้น นักวิจัยสามารถปรับเปลี่ยนข้อมูลสแกน 3 มิติของชิ้นส่วนด้วยมือ เพื่อสร้างแบบจำลอง CAD ขึ้นมาใหม่
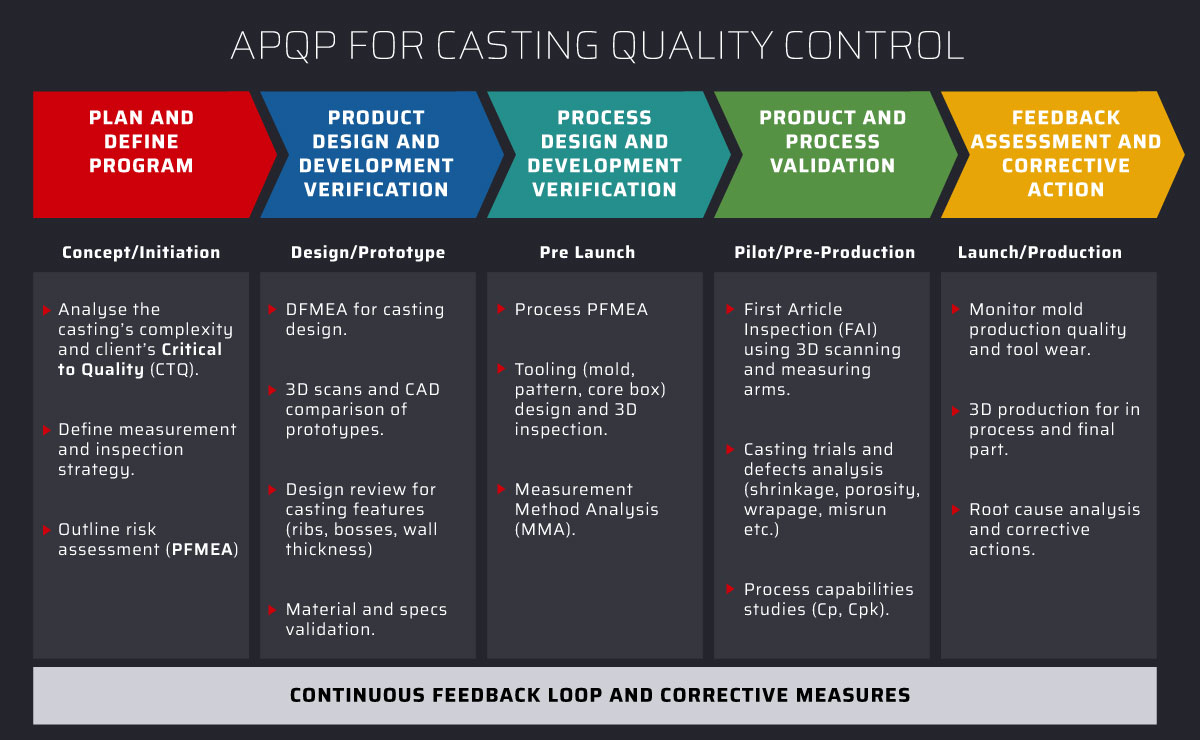
กระบวนการวางแผนผลิตภัณฑ์และคุณภาพขั้นสูง (APQP) ช่วยสร้างความยืดหยุ่นให้กับกระบวนการผลิตตั้งแต่ขั้นตอนแรก แทนที่จะตรวจพบข้อบกพร่องในภายหลังที่สายการประกอบ
ด้วยการบูรณาการการวางแผนกระบวนการที่มั่นคง การเลือกเครื่องมือการรับข้อมูลที่เหมาะสม การวิเคราะห์ความเสี่ยง และการประเมินมิติ โรงหล่อสามารถลดความคลาดเคลื่อนและบรรลุคุณภาพตั้งแต่ครั้งแรกได้
การให้ข้อมูลย้อนกลับอย่างต่อเนื่องมีบทบาทสำคัญใน APQP โดยช่วยปรับปรุงความสามารถของกระบวนการหล่อตลอดวงจรชีวิตของผลิตภัณฑ์
Fonderies Fraisse, บริษัทผู้เชี่ยวชาญด้านการหล่อโลหะผสมอลูมิเนียมจากฝรั่งเศส ได้ตระหนักว่าวิธีการแบบดั้งเดิมเพียงอย่างเดียวไม่สามารถตอบสนองความยืดหยุ่นและความรวดเร็วที่จำเป็นสำหรับการดำเนินงานของโรงหล่อสมัยใหม่ได้อีกต่อไป
เพื่อเสริมสร้างศักยภาพของบริษัทFonderies Fraisse ได้ลงทุนในระบบวัดแบบเคลื่อนที่ ( ) Kreon Ace 7-axis 2.5m measuring arm ที่ติดตั้งเครื่องสแกน 3Dแบบกว้าง (Skyline Wide3D scanner) ของ Kreon ระบบวัดนี้ช่วยให้บริษัทสามารถตรวจสอบชิ้นส่วนที่มีขนาดตั้งแต่100 mm ถึง 700 mm ได้โดยตรงในพื้นที่ผลิต
ผลลัพธ์หลัก:
อ่านกรณีศึกษาฉบับเต็มได้ที่นี่
โรงงานหล่อสมัยใหม่ต้องผลิตชิ้นหล่อที่มีความซับซ้อนมากขึ้นเรื่อยๆ พร้อมทั้งต้องปฏิบัติตามค่าความคลาดเคลื่อนที่เข้มงวดขึ้น ระยะเวลาการผลิตที่สั้นลง และความคาดหวังของลูกค้าที่สูงขึ้น
โซลูชันการวัด 3D แบบพกพาช่วยให้ผู้ผลิตมีความยืดหยุ่นในการตรวจสอบเครื่องมือและชิ้นงานหล่อที่เสร็จสมบูรณ์ได้โดยตรงในพื้นที่โรงงาน ซึ่งช่วยให้การตัดสินใจเป็นไปอย่างรวดเร็วขึ้น และเพิ่มประสิทธิภาพการควบคุมกระบวนการผลิตให้สูงสุด
ตั้งแต่การตรวจสอบชิ้นงานแรก (First Article Inspection) และ APQP ไปจนถึงการวิศวกรรมย้อนกลับ (reverse engineering) และการบำรุงรักษาเชิงคาดการณ์ (predictive maintenance) การวัด 3D ได้กลายเป็นการลงทุนเชิงกลยุทธ์ที่ช่วยให้โรงงานลดปริมาณของเสีย เพิ่มประสิทธิภาพของผลิตภัณฑ์ และเพิ่มผลตอบแทนจากการลงทุน


