Mätarmar
OnyxAceMätning av armar
med 3D-skannrar
Onyx ANEMOOnyx SkylineAce Skylinemed 3D-skannrar





Från aluminiumgjutgods till höljen och gjutgods av segjärn – effektiva produktionsprocesser är fortfarande en avgörande faktor för tillverkare som vill producera komplexa detaljer i stor skala. Att säkerställa geometrisk noggrannhet och jämn kvalitet utgör dock fortfarande en stor utmaning.
Bärbara 3D-mätlösningar, däribland mätarmar och laserskannrar, hjälper tillverkare att påskynda kontrollprocesserna, stärka kvalitetsstyrningen och maximera avkastningen på investeringen.
Till skillnad från bearbetade komponenter som tillverkas av stabilt råmaterial genomgår gjutna och formgjutna delar flera fysiska och termiska förändringar under hela produktionscykeln.
Smält material som fyller formhåligheten, kylning, stelning, uttagning, bearbetning och slutmontering – varje steg kan ge upphov till geometriska avvikelser och ytfel.
Dessa upptäcks ofta inte förrän vid bearbetning eller montering, vilket avsevärt ökar driftskostnaderna.
Under stelningen genomgår gjutna detaljer naturligtvis dimensionella förändringar. Ojämna kylningshastigheter, varierande väggtjocklekar och komplexa geometrier kan orsaka krympning, vilket påverkar komponentens slutliga form. Några vanliga brister är:
Även små avvikelser i defekter kan leda till att detaljer hamnar utanför toleransgränserna, vilket i sin tur kan orsaka svårigheter vid bearbetning, monteringsproblem och ökat omarbete.
Formar och pressverktyg utsätts kontinuerligt för temperaturväxlingar, mekanisk påfrestning och upprepade tillverkningsbelastningar, vilket med tiden medför allvarliga skador på pressverktygen. Avrundade kanter, utvidgade hålrum och försämrad ytfinhet utgör stora hinder under produktionscyklerna.
Eftersom slitaget på verktygen utvecklas gradvis kan det hända att kvalitetskontrollteamet inte omedelbart upptäcker hur det påverkar komponenternas funktion.
Därför är aktiv övervakning av de vanliga komponenternas profiler en avgörande del av den förebyggande kvalitetssäkringen i moderna gjuterier, vilket bidrar till att undvika avvikelser som kan ackumuleras över hela satser.
I många tillverkningsprocesser bildas inre hålrum genom att sand- eller keramikkärnor placeras inuti formen. Faktorer som hantering, formens stängningskraft, termisk expansion och variationer i tillverkningsprocessen kan dock leda till att kärnorna förskjuts under produktionen.
Följderna kan bland annat vara:
Kärnförskjutning är fortfarande en av de svåraste defekterna att upptäcka med traditionell utrustning och traditionella metoder, eftersom många avgörande detaljer är helt eller delvis otillgängliga.
De flesta gjutna produkter i storformat kräver ytterligare bearbetningssteg för att uppnå de slutliga fysiska egenskaperna. Noggrannheten vid dessa bearbetningssteg beror i hög grad på den ursprungliga gjutningens egenskaper och kvalitet.
Om arbetsstycket uppvisar alltför stora variationer kan följande problem uppstå vid bearbetningen:
I branscher där precision är avgörande, såsom fordons- och flygindustrin, kan även små avvikelser påverka monteringen och störa leveranskedjan.
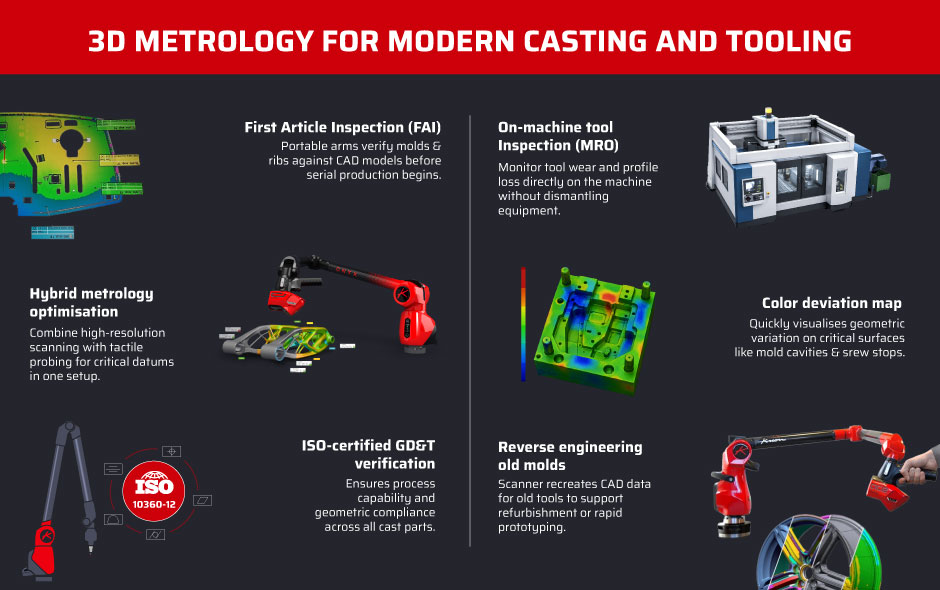
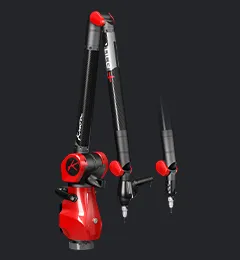
Mätarmar som Onyx kontrollerar att den första tillverkade artikeln (formar, långa kärnstift, ribbor, förstärkningsplåtar och kavitetsgeometri) överensstämmer med CAD-modellerna innan serietillverkningen påbörjas.
Mätarmarna, som är validerade enligt ISO 10360-12, är konstruerade för att utföra noggranna och omfattande GD&T-kontroller, säkerställa processkapacitet och bekräfta överensstämmelse för alla typer av gjutna material.
Med hjälp av 3D-mättekniska system kan branschexperter snabbt ta fram exakta rapporter om överensstämmelse och kontrollera att kundens krav uppfylls.
Med högupplösta skanningar kan teknikerna visualisera de finaste detaljerna på ytan av gjutna delar och verktyg, medan taktil avkänning verifierar kritiska referenspunkter, fogar och högprecisionsdetaljer. En hybridlösning för mätteknik kombinerar båda metoderna i en och samma uppställning, vilket eliminerar behovet av flera mätverktyg.
Denna flexibilitet gör hela processen effektiv och repeterbar genom att man optimerar formkonstruktionen samt inlopps- och matningssystemen.
Med bärbara koordinatmätmaskiner kan gjuterier kontrollera verktyg direkt på maskinen, utan att behöva demontera verktyget eller transportera det till ett mätlaboratorium.
Genom mätning och kartläggning av färgavvikelser går det att snabbt visualisera geometriska avvikelser på kritiska verktygsytor, däribland skruvstopp vid stansning, formhåligheter och andra funktionella detaljer.
Dessa inspektioner gör det möjligt för tillverkarna att övervaka slitage under upprepade produktionscykler och upptäcka deformationer, vridningar eller profilförluster som kan påverka de färdiga gjutgodsen. Detta möjliggör tidiga korrigerande åtgärder, vilket bidrar till att upprätthålla en jämn gjutkvalitet och minska oplanerade driftstopp.
Vissa verktyg används sällan i produktionen under en längre tid och det kan hända att det inte längre finns någon fullständig eller uppdaterad CAD-dokumentation för dem. Ofta krävs en ny form när en kund beställer en produktionsserie.
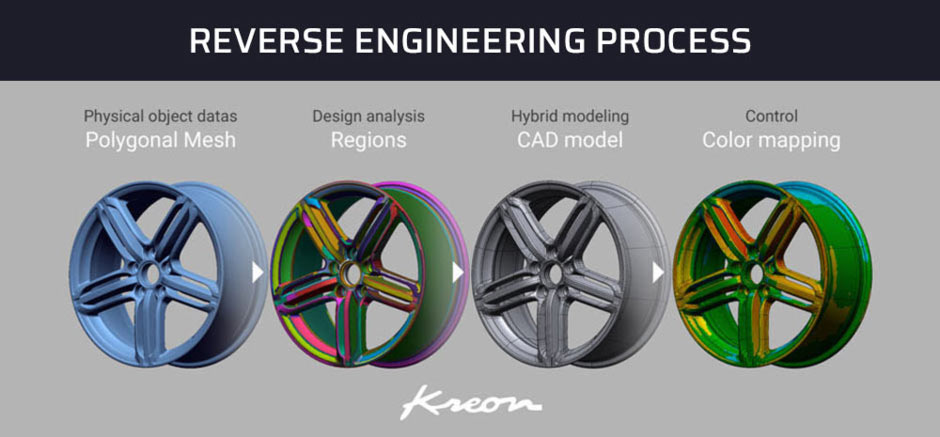
Industriella skannrar erbjuder en effektiv lösning för att bakåtkonstruera gamla formar i syfte att underlätta renovering, omkonstruktion eller utbyte.
Reverse engineering är också värdefullt för konstruktions- och FoU-team vid snabb prototypframställning. Istället för att konstruera om prototyperna från grunden kan forskarna manuellt justera en 3D-skanning av en komponent för att återskapa sin CAD-modell.
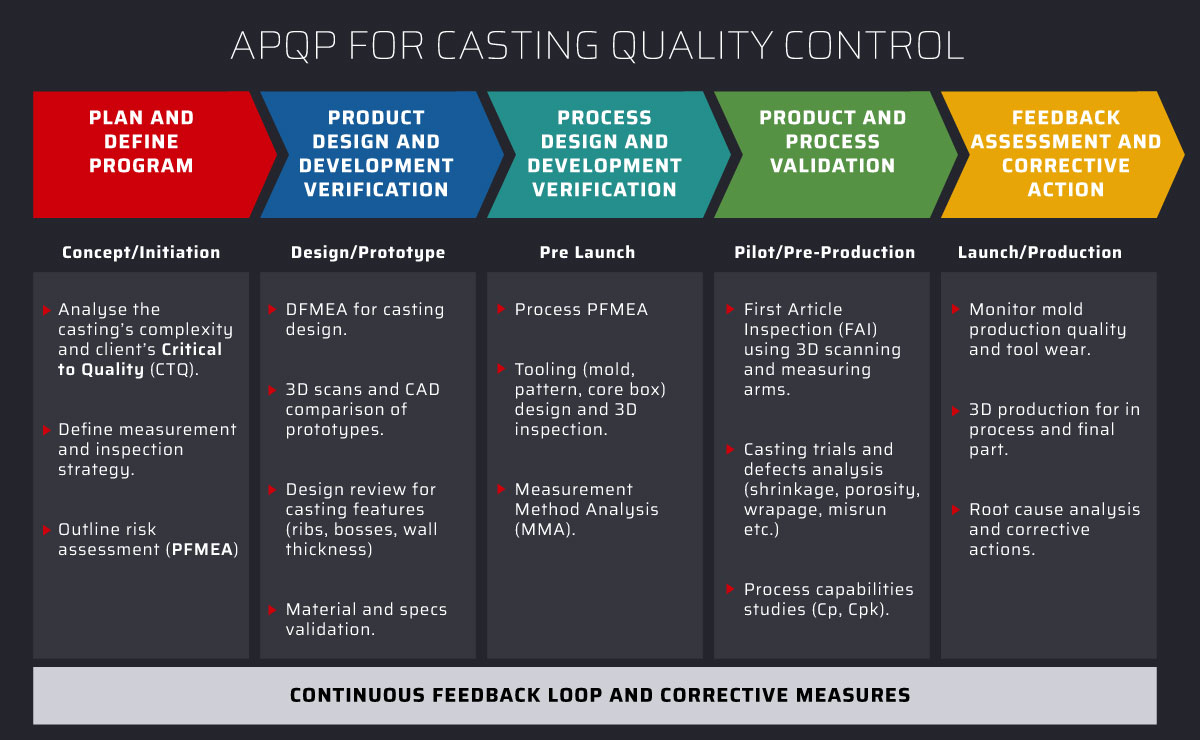
Avancerad produkt- och kvalitetsplanering (APQP) inför smidighet i produktionsprocessen redan från början, istället för att upptäcka fel först senare vid monteringslinjen.
Genom att integrera en gedigen processplanering, välja rätt mätverktyg, genomföra riskanalyser och utföra dimensionella bedömningar kan gjuterier minska avvikelserna och uppnå rätt kvalitet redan vid första tillverkningen.
Kontinuerlig återkoppling spelar en viktig roll inom APQP och bidrar till att förbättra gjutningsprocessens prestanda under hela produktens livscykel.
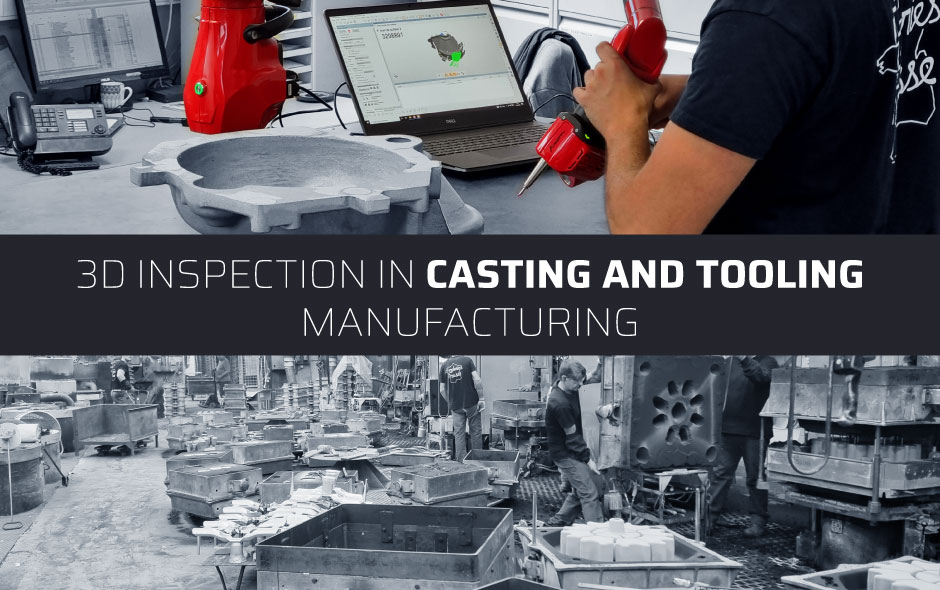
Fonderies Fraisse, ett franskt företag specialiserat på gjutning av aluminiumlegeringar, insåg att dess konventionella metoder inte längre räckte till för att uppfylla de krav på flexibilitet och snabbhet som krävs i modern gjuteriverksamhet.
För att stärka sin kapacitet investerade Fonderies Fraisse i en Kreon Ace 7-axlig 2,5 m mätarm utrustad med Skyline Wide 3D-skanner. Mätlösningen gjorde det möjligt för företaget att inspektera komponenter med storlekar från 100 mm till 700 mm direkt på verkstadsgolvet.
Viktiga resultat:
Moderna gjuterier förväntas tillverka allt mer komplexa gjutgods samtidigt som de måste uppfylla strängare toleranser, kortare ledtider och högre kundförväntningar.
Bärbara 3D-mätlösningar ger tillverkare flexibiliteten att kontrollera verktyg och färdiga gjutgods direkt på verkstadsgolvet, vilket möjliggör snabbare beslutsfattande och maximerar processkontrollen.
Från första artikelkontroll och APQP till omvänd konstruktion och förebyggande underhåll har 3D-mätning blivit en strategisk investering som gör det möjligt för anläggningar att minska spill, förbättra produktprestandan och öka avkastningen på investeringen.


