



Bracci di misura
OnyxAceBracci di misura
con scanner 3D
Onyx ANEMOOnyx SkylineAce Skylinecon scanner 3D

Dai getti in alluminio ai carter in ghisa sferoidale e agli stampi, l’efficienza dei processi produttivi rimane un elemento fondamentale per consentire ai produttori di realizzare componenti complessi su larga scala. Tuttavia, garantire la precisione geometrica e una qualità costante rappresenta ancora una sfida importante.
Le soluzioni portatili di misura 3D, tra cui bracci di misura e scanner laser, aiutano i produttori ad accelerare le ispezioni, rafforzare i processi di controllo e massimizzare il ritorno sull’investimento.
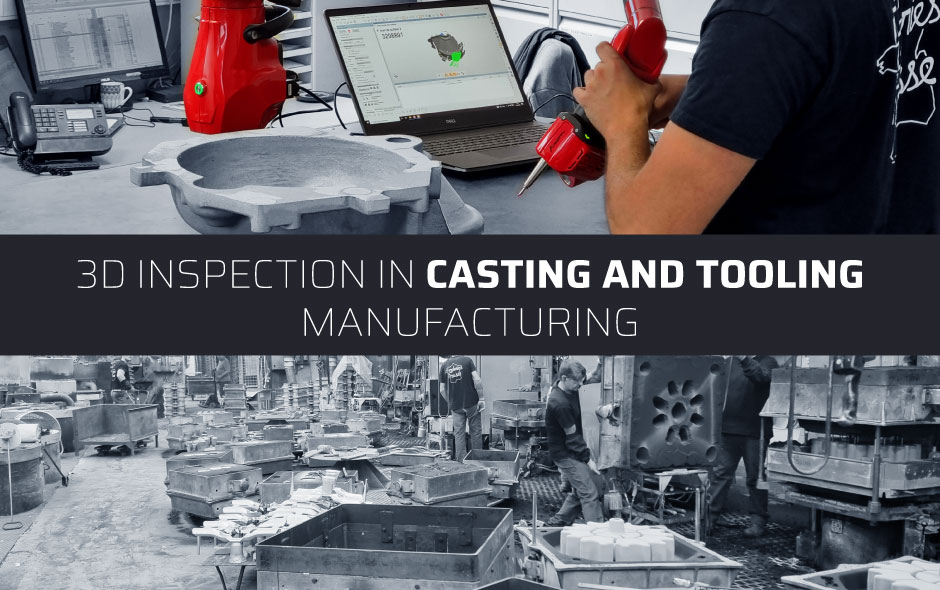
A differenza dei componenti lavorati prodotti a partire da materie prime stabili, i pezzi fusi sono soggetti a numerose trasformazioni fisiche e termiche durante l’intero ciclo produttivo.
Il riempimento dello stampo con materiale fuso, il raffreddamento, la solidificazione, la sformatura, la lavorazione meccanica e l’assemblaggio finale sono tutte fasi che possono introdurre variazioni geometriche e anomalie superficiali.
Queste anomalie spesso non vengono rilevate fino alla lavorazione o all’assemblaggio, con un conseguente aumento significativo dei costi operativi.
Durante la solidificazione, i pezzi fusi subiscono naturalmente variazioni dimensionali. Velocità di raffreddamento non uniformi, spessori delle pareti variabili e geometrie complesse possono provocare ritiri e influire sulla forma finale del componente. Tra le imperfezioni più comuni:
Anche variazioni minime possono generare componenti fuori tolleranza, causando difficoltà di lavorazione, problemi di assemblaggio e un aumento delle rilavorazioni.
Stampi e matrici sono continuamente sottoposti a sollecitazioni ripetute durante la produzione, come cicli termici e carichi meccanici, che possono avere un impatto significativo sulle attrezzature nel tempo. Arrotondamento degli spigoli, ampliamento delle cavità e deterioramento della finitura superficiale rappresentano problematiche importanti durante i cicli produttivi.
Poiché l’usura delle attrezzature si sviluppa progressivamente, il team qualità potrebbe non rilevarne immediatamente l’impatto sulla funzionalità dei componenti.
Il monitoraggio regolare delle attrezzature è quindi un elemento essenziale dell’assicurazione qualità preventiva nelle fonderie moderne, contribuendo a evitare non conformità che potrebbero accumularsi su interi lotti.
In molti processi, le cavità interne vengono formate utilizzando anime in sabbia o ceramica posizionate all’interno dello stampo. Tuttavia, fattori quali la movimentazione, le forze di chiusura dello stampo, l’espansione termica e le variazioni del processo possono causare lo spostamento delle anime durante la produzione.
Le conseguenze possono includere:
Lo spostamento delle anime rimane uno dei difetti più difficili da identificare con le apparecchiature e i metodi tradizionali, poiché molte superfici critiche sono parzialmente o completamente inaccessibili.
La maggior parte dei pezzi fusi di grandi dimensioni richiede operazioni di lavorazione meccanica supplementari per ottenere le geometrie fisiche finali. La precisione di queste operazioni dipende fortemente dalle caratteristiche e dall’integrità del pezzo fuso originale.
Se il pezzo presenta variazioni eccessive, le operazioni di lavorazione possono comportare:
Nei settori in cui la precisione è fondamentale, come quello automobilistico e aerospaziale, anche piccole non conformità possono compromettere l’assemblaggio e creare problemi nella catena di fornitura.
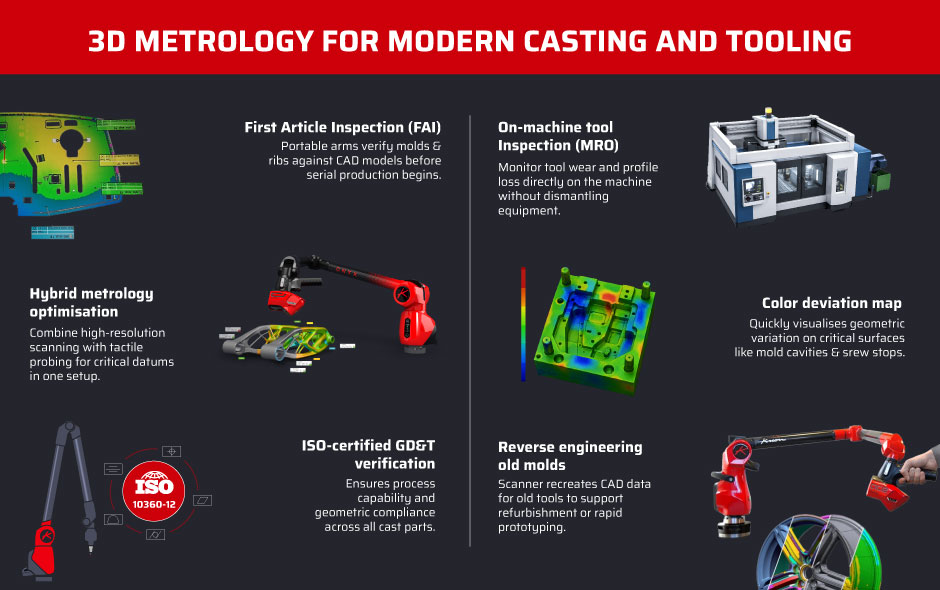
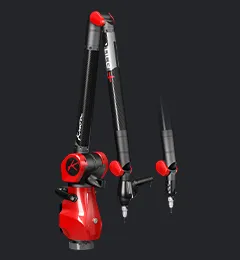
I bracci di misura come Onyx consentono di verificare che il primo pezzo prodotto (stampi, lunghi perni per anime, nervature, rinforzi e geometrie delle cavità) sia conforme ai modelli CAD prima dell’avvio della produzione in serie.
I bracci di misura validati secondo la norma ISO 10360-12 sono progettati per eseguire verifiche GD&T precise e complete, garantire la capacità del processo e confermare la conformità per tutti i tipi di materiali colati.
Grazie ai sistemi di metrologia 3D, gli esperti industriali possono generare rapidamente report accurati di valutazione della conformità e verificare il rispetto dei requisiti dei clienti.
Le scansioni ad alta risoluzione consentono ai tecnici di visualizzare i dettagli più fini sulla superficie dei pezzi fusi e delle attrezzature, mentre la tastatura verifica i riferimenti critici, i raccordi e le geometrie ad alta precisione. Una soluzione di metrologia ibrida combina entrambi i metodi su un unico sistema, eliminando la necessità di utilizzare più strumenti di misura.
Questa flessibilità consente di migliorare l’efficienza complessiva e la ripetibilità dei processi attraverso l’ottimizzazione della progettazione degli stampi e dei sistemi di alimentazione e colata.
Le CMM portatili consentono alle fonderie di ispezionare le attrezzature direttamente sulla macchina, senza doverle smontare o trasportare in un laboratorio di metrologia.
La misura e la mappatura cromatica delle deviazioni consentono di visualizzare rapidamente le variazioni geometriche sulle superfici critiche delle attrezzature, come i finecorsa delle viti di stampaggio, le cavità degli stampi e altre geometrie funzionali.
Questi controlli consentono ai produttori di monitorare l’evoluzione dell’usura durante i cicli produttivi e di rilevare deformazioni, torsioni o perdite di profilo che potrebbero influire sui pezzi fusi. È così possibile intervenire più tempestivamente, mantenere una qualità costante e ridurre i fermi macchina imprevisti.
Alcune attrezzature vengono utilizzate raramente per la produzione per lunghi periodi e potrebbero non disporre più di una documentazione CAD completa o aggiornata. Quando un cliente richiede una nuova produzione, spesso è necessario realizzare un nuovo stampo.
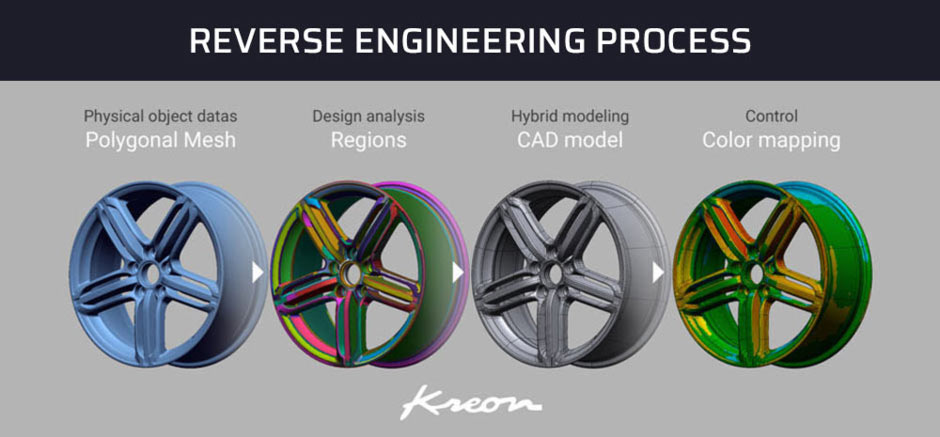
Gli scanner industriali offrono una soluzione efficace per il reverse engineering di vecchi stampi, consentendone il ripristino, la riprogettazione o la sostituzione.
Il reverse engineering è inoltre prezioso per i team di progettazione e R&S durante la prototipazione rapida. Anziché riprogettare i prototipi da zero, i ricercatori possono modificare manualmente la scansione 3D di un componente per ricostruire il relativo modello CAD.
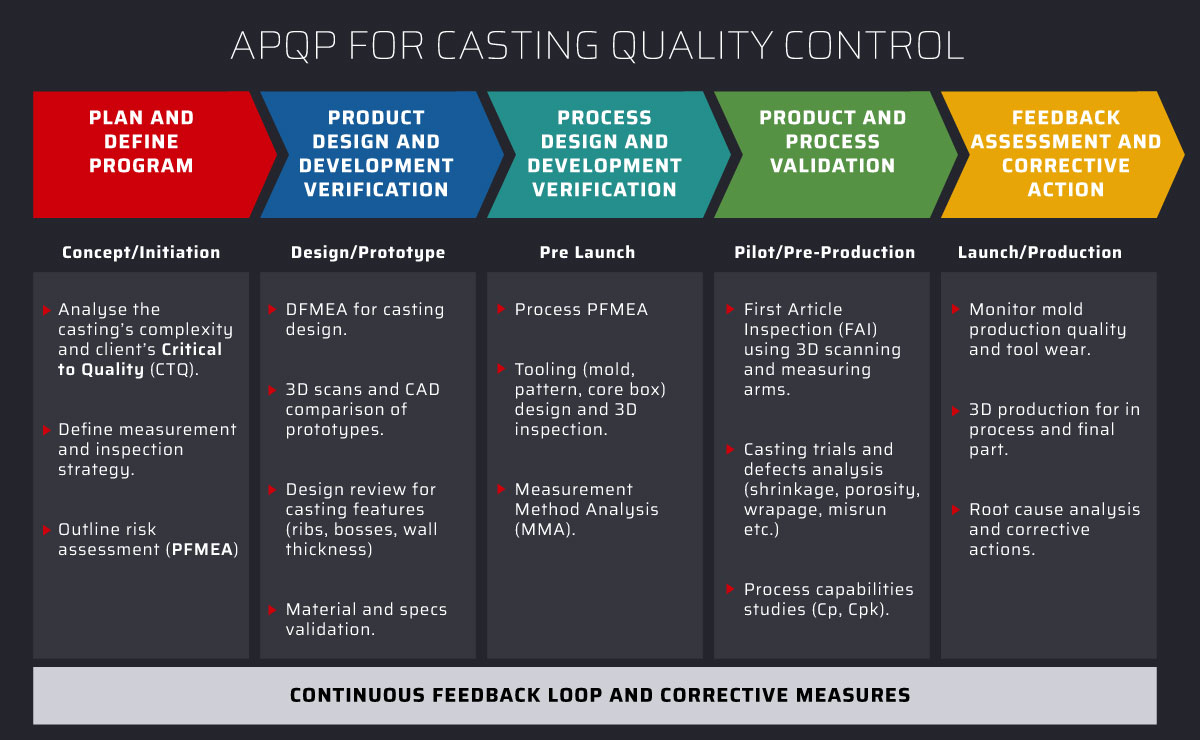
L’Advanced Product Quality Planning (APQP) consente di integrare la flessibilità nel processo produttivo fin dalle prime fasi, invece di rilevare i difetti successivamente sulla linea di assemblaggio.
Integrando una solida pianificazione dei processi, selezionando gli strumenti di acquisizione più adatti, conducendo analisi dei rischi ed effettuando valutazioni dimensionali, le fonderie possono ridurre le derive e ottenere la qualità al primo pezzo.
Anche il feedback continuo svolge un ruolo importante nell’APQP, migliorando la capacità dei processi di fusione lungo l’intero ciclo di vita del prodotto.
Fonderies Fraisse, azienda francese specializzata nella fusione di leghe di alluminio, ha constatato che i propri metodi convenzionali non erano più sufficienti a soddisfare le esigenze di flessibilità e velocità delle moderne attività di fonderia.
Per potenziare le proprie capacità, l’azienda ha investito in un braccio di misura Kreon Ace a 7 assi da 2,5 m, equipaggiato con lo scanner 3D Skyline Wide. Questa soluzione di metrologia consente di ispezionare direttamente in officina componenti da 100 mm e 700 mm.
Risultati principali:
Leggi il caso di studio completo qui.
Le fonderie moderne devono produrre pezzi fusi sempre più complessi rispettando al contempo tolleranze più strette, tempi di consegna più brevi e requisiti dei clienti sempre più elevati.
Le soluzioni portatili di metrologia 3D offrono ai produttori la flessibilità necessaria per ispezionare le attrezzature e i pezzi fusi finiti direttamente in officina, consentendo decisioni più rapide e un maggiore controllo dei processi.
Dal controllo del primo pezzo e dall’APQP al reverse engineering e alla manutenzione predittiva, la misura 3D è diventata un investimento strategico che consente agli stabilimenti di ridurre gli scarti, migliorare le prestazioni dei prodotti e aumentare il ritorno sull’investimento.


